


Mesin Bubut dan Penggilingan Serentak 5 Sumbu 80P-C
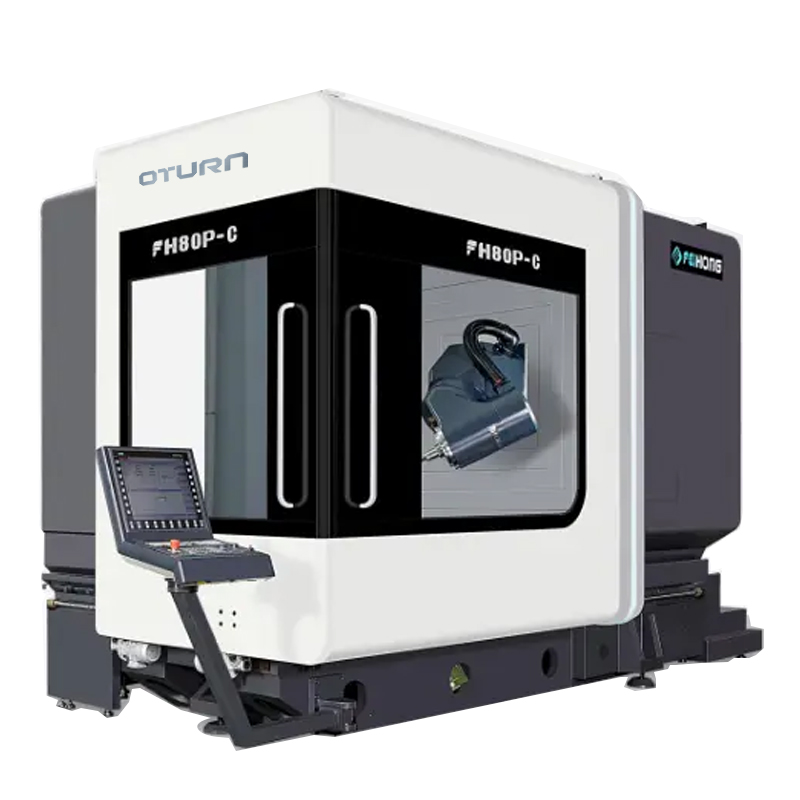
Lingkup pasokan
Tabel fungsi aksesori standar (silakan lihat fungsi pengontrol untuk bagian kontrol listrik)
| TIDAK | Barang | Satuan | Jumlah |
| 1. | Pengecoran rangka utama FH | menara | 1 |
| 2. | Sistem kontrol Siemens840DSL | mengatur | 1 |
| 3. | Layar: LCD 19 inci | mengatur | 1 |
| 4. | Kepala ayun multifungsi lima sumbu FH (sumbu B) | mengatur | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Hanya | 1 |
| 6. | Sekrup Bola Berpendingin Berongga Sumbu X/Y/Z | bagian | 3 |
| 7. | Mesin Bubut/Penggilingan Meja Putar Penggerak Langsung (Sumbu C) | mengatur | 1 |
| 8. | Encoder absolut 29 bit RCN8380 sumbu B | Hanya | 1 |
| 9. | Encoder absolut 28 bit RCN2580 sumbu C | Hanya | 1 |
| 10. | Rel Geser Linier BOSCH REXROTH | mengatur | 7 |
| 11. | Perangkat pengontrol suhu kotak listrik | mengatur | 1 |
| 12. | Sistem pendingin air spindel | mengatur | 1 |
| 13. | Mesin perkakas cincin semprot air | mengatur | 1 |
| 14. | Kepala penyemprot air berbentuk bulan sabit lima sumbu, hembusan berbentuk bulan sabit | mengatur | 1 |
| 15. | Sistem pengunci pengaman pintu kerja depan dan samping | mengatur | 1 |
| 16. | Lampu penerangan bak kerja tahan air | Hanya | 2 |
| 17. | stasiun hidrolik | mengatur | 1 |
| 18. | Perangkat pelumasan umpan terpusat | mengatur | 1 |
| 19. | Pengoperasian alat pembersih semprot air dan semprot udara. | mengatur | 1 |
| 20. | Sistem cairan pemotong | mengatur | 1 |
| 21. | Lembaran logam pelindung yang tertutup sepenuhnya | mengatur | 1 |
| 22. | Kotak operasi | mengatur | 1 |
| 23. | Unit Pendingin Kabinet Listrik | mengatur | 1 |
| 24. | Roda tangan elektronik Siemens | Hanya | 1 |
| 25. | Saklar pelepas pisau spindel yang dioperasikan dengan kaki | Hanya | 1 |
| 26. | Lampu tiga warna untuk mesin perkakas | mengatur | 1 |
| 27. | 40 magasin perkakas HSK-A63 dan sistem penggantian perkakas otomatis servo | mengatur | 1 |
| 28. | Skala kisi nilai absolut tiga sumbu X/Y/Z | mengatur | 3 |
| 29. | Roller Serpihan Spiral dan Konveyor Serpihan Belakang Kereta Serpihan | mengatur | 1 |
| 30. | Unit probe inframerah Renishaw RMP60 | mengatur | 1 |
| 31. | Unit penyetel alat Renishaw TS27R | mengatur | 1 |
| 32. | Bantalan perata pondasi dan baut pondasi | mengatur | 1 |
| 33. | manual teknis | mengatur | 1 |
Parameter
| Model | Satuan | FH80P-C |
| Bepergian | ||
| Perjalanan sumbu X | mm | 800 |
| Pergerakan sumbu Y | mm | 1050 |
| Perjalanan sumbu Z | mm | 800 |
| Jarak dari ujung spindel ke permukaan meja kerja | mm | 162-962 |
| Kepala penggilingan horizontal | mm | 39-839 |
| Kecepatan umpan/gerakan cepat | m/menit | 40 |
| gaya umpan | KN | 10 |
| Meja putar (sumbu C) | ||
| Ukuran meja kerja | mm | Ø855 |
| Beban meja maksimum (penggilingan) | kg | 3000 |
| Beban meja maksimum (putar) | kg | 1500 |
| Meja penggilingan/pembubutan (pemesinan gabungan penggilingan dan pembubutan) | putaran per menit | 450 |
| Sudut pemisahan minimum | ° | 0,001 |
| Torsi terukur | Nm | 1140 |
| torsi maksimum | Nm | Tahun 1980 |
| Kepala penggilingan ayun CNC (sumbu B) | ||
| Rentang ayunan (0=vertikal/180=horizontal) | ° | -15~180 |
| Pergerakan cepat dan laju umpan | putaran per menit | 50 |
| Sudut pemisahan minimum | ° | 0,001 |
| Torsi terukur | Nm | 743 |
| torsi maksimum | Nm | tahun 1320 |
| Poros (penggilingan dan pembubutan) | ||
| Kecepatan spindel | putaran per menit | 12000 |
| Tenaga spindel | Kw | 34/42 |
| Torsi spindel | Nm | 132/185 |
| Taper spindel |
| HSKA63 |
| Majalah Alat | ||
| Antarmuka alat |
| HSKA63 |
| Kapasitas magasin alat | PCS | 40 |
| Diameter/panjang/berat maksimum alat |
| Ø85/300/8 |
| Waktu penggantian alat (dari satu alat ke alat lainnya) | S | 1.8 |
| Alat ukur | ||
| Sensor inframerah |
| Rensishaw RMP60 |
| Instrumen pendeteksi alat di area pemrosesan kerja. |
| Rensishaw TS27R |
| Akurasi posisi (ISO230-2 dan VDI3441) | ||
| Akurasi posisi X/Y/Z | mm | 0,008 |
| Pengulangan akurasi posisi X/Y/Z | mm | 0,005 |
| Akurasi posisi B/C |
| 10 inci |
| Pengulangan akurasi posisi B/C |
| 4" |
| Pengontrol CNC | ||
| Sistem CNC |
| Siemens840D |
| Lainnya | ||
| Berat mesin | Kg | 20000 |
3.1 Spesifikasi Mesin Utama | Konfigurasi Struktur Kaku Optimal
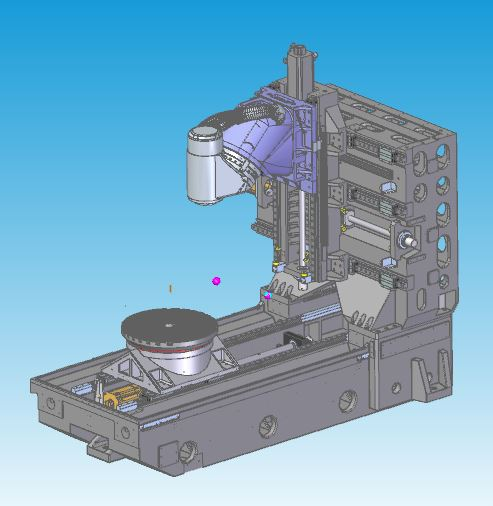
Fitur Desain | Analisis Desain Pengecoran Kawat Mekanik Terbaik
◆Struktur pengecoran termosimetris tipe kotak penuh, menggunakan besi cor bermutu tinggi kelas Meehanna.
◆Perawatan penempaan dan penuaan alami untuk menghilangkan stres internal
◆Getaran frekuensi alami struktural menghilangkan tekanan pemrosesan material.
◆Desain dinding komprehensif dan kolom berkekuatan tinggi area luas dapat secara efektif meningkatkan kekakuan serta akurasi statis dan dinamis.
◆Penggerak sekrup pendingin berongga tiga sumbu
3.2 Spindel Listrik
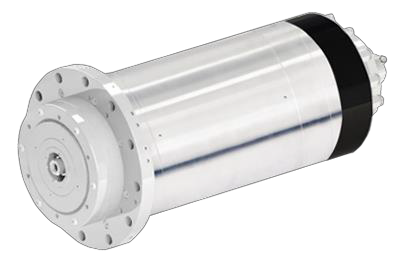
Fitur Desain
◆Sesuai dengan karakteristik mesin masing-masing, melakukan penelitian, pengembangan, dan produksi secara mandiri.
◆Lubang tirus HSK-A63 diadopsi pada model FH80P-C.
◆Menggunakan sistem pendingin eksternal untuk pendinginan sirkulasi, yang dapat secara efektif memastikan penggunaan spindel listrik.
3.3 Kepala penggilingan ayun CNC (sumbu B)
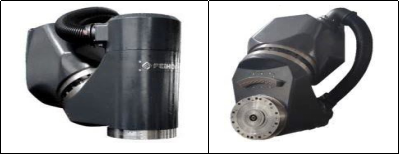
Fitur Desain
◆Desain dan produksi independen.
◆Motor DD terintegrasi dengan rantai transmisi nol dan desain tanpa celah.
◆Karakteristik akselerasi tinggi.
◆Jarak terpendek antara ujung mata pahat pada spindel dan titik penopang struktural menghasilkan kekakuan pemotongan maksimum.
◆Bantalan YRT yang lebih besar meningkatkan kekakuan.
◆ Dilengkapi dengan sistem pengukuran encoder putar absolut seri HEIDENHAIN RCN8380, kontrol loop tertutup sepenuhnya, untuk memastikan akurasi terbaik.
◆Desain sistem pendinginan sumbu B mengurangi perpindahan panas.
3.4 Meja putar (meja sumbu C)
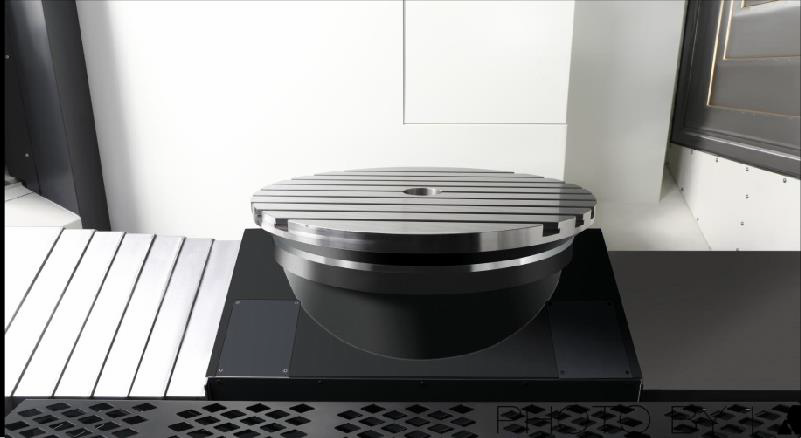
Fitur Desain
◆Desain dan produksi independen.
◆Motor DD terintegrasi dengan rantai transmisi nol dan desain tanpa celah.
◆Karakteristik respons akselerasi dan deselerasi yang tinggi.
◆Bantalan YRT yang lebih besar meningkatkan kekakuan.
◆Torsi penggerak terukur besar, pemosisian dan pemrosesan dengan perangkat pemosisian dan penjepitan meja
◆Memenuhi kebutuhan penggilingan, mengurangi penanganan benda kerja, dan meningkatkan akurasi produk.
◆Dilengkapi dengan sistem pengukuran encoder putar presisi tinggi HEIDENHAIN, kontrol loop tertutup sepenuhnya untuk memastikan akurasi terbaik.
◆Desain sistem pendingin untuk mengurangi perpindahan panas.
3.5 Sistem kontrol
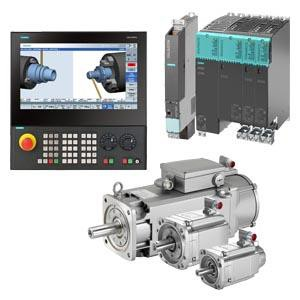
Fitur Desain
◆Desain dan produksi independen.
◆Motor DD terintegrasi dengan rantai transmisi nol dan desain tanpa celah.
◆Karakteristik respons akselerasi dan deselerasi yang tinggi.
◆Bantalan YRT yang lebih besar meningkatkan kekakuan.
◆Torsi penggerak terukur besar, pemosisian dan pemrosesan dengan perangkat pemosisian dan penjepitan meja
◆Memenuhi kebutuhan penggilingan, mengurangi penanganan benda kerja, dan meningkatkan akurasi produk.
◆Dilengkapi dengan sistem pengukuran encoder putar presisi tinggi HEIDENHAIN, kontrol loop tertutup sepenuhnya untuk memastikan akurasi terbaik.
◆Desain sistem pendingin untuk mengurangi perpindahan panas.
3.5 Sistem kontrol
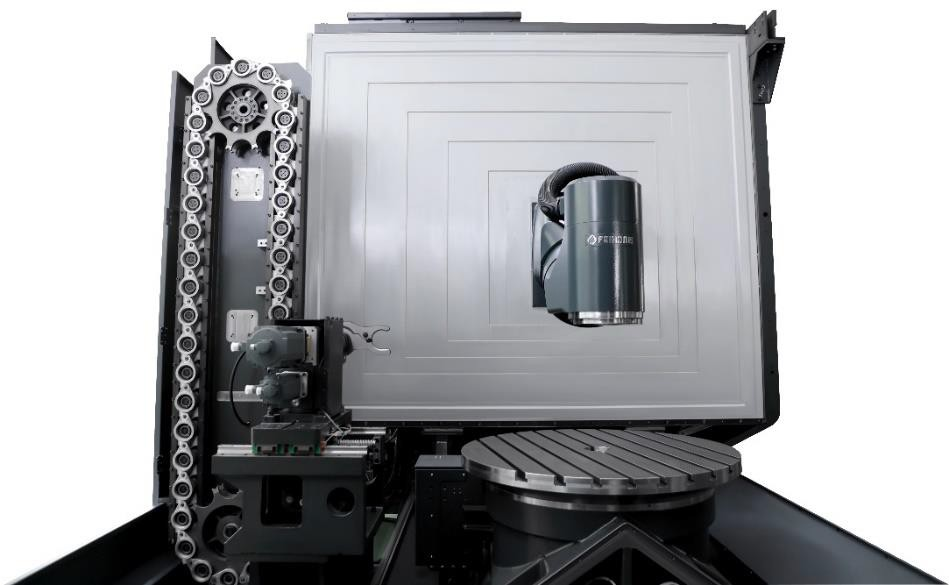
Fitur Desain
◆ Desain dan produksi independen.
◆Pemilihan dan penggantian alat menggunakan motor servo untuk mengontrol aksi terminal, yang lebih stabil dan akurat.
◆Dipadukan dengan fungsi manajemen alat dari Siemens840DSL, manajemen alat menjadi lebih efisien.
3.7 Pengatur alat yang dapat diangkat
Fitur Desain
◆Dilengkapi dengan alat penyetel Ransishaw TS27R dengan presisi lebih tinggi.
◆Pengaturan alat otomatis pada mesin, pembaruan kompensasi alat secara otomatis.
◆Perangkat pengaturan alat dapat dinaikkan dan diturunkan untuk menghemat ruang permukaan pemrosesan.
◆Desain lembaran logam yang tertutup rapat untuk melindungi alat penyetel dari kerusakan akibat air dan serbuk besi selama proses pengerjaan.
3.8 Probe inframerah
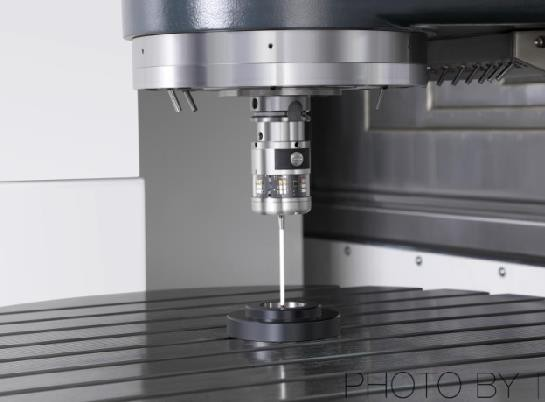
Fitur Desain
◆Dilengkapi dengan probe optik pemicu Ransishaw RMP60.
◆Penyelarasan benda kerja dan inspeksi ukuran pada mesin dapat mengurangi kesalahan inspeksi manual dan meningkatkan akurasi produk serta efisiensi pemrosesan.
◆Penghematan 90% dalam waktu bantuan di dalam pesawat.
3.9 Lembaran logam pelindung keselamatan
3.10 Penampilan
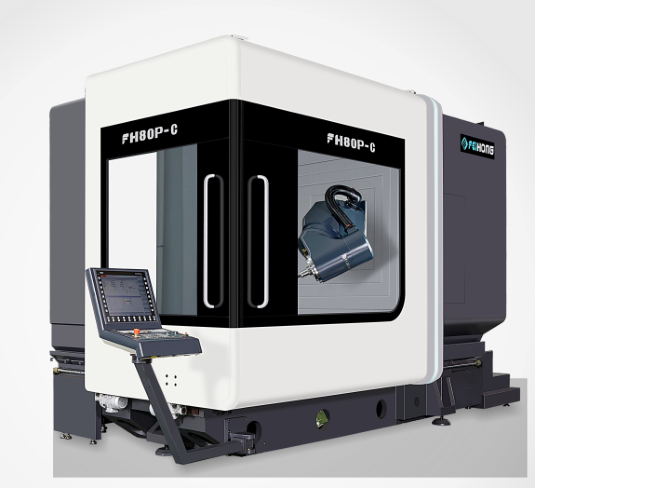
Desain penutup mesin perkakas lima sumbu seri FH memenuhi standar keselamatan CE yang ketat. Pelat logam yang rapat sepenuhnya mencegah operator memasuki area kerja secara tidak sengaja selama pemrosesan, dan pada saat yang sama mencegah penggunaan cairan pemotong bertekanan tinggi atau serpihan dari mesin, kecuali pada pelat nama peringatan. Pintu operasi juga dilengkapi dengan sakelar pengaman untuk mencegah kecelakaan selama pengoperasian atau perawatan. Selain itu, terdapat jendela intip yang besar, yang memudahkan operator untuk memahami pengoperasian dan pemrosesan mesin.
3.11 Pembersihan
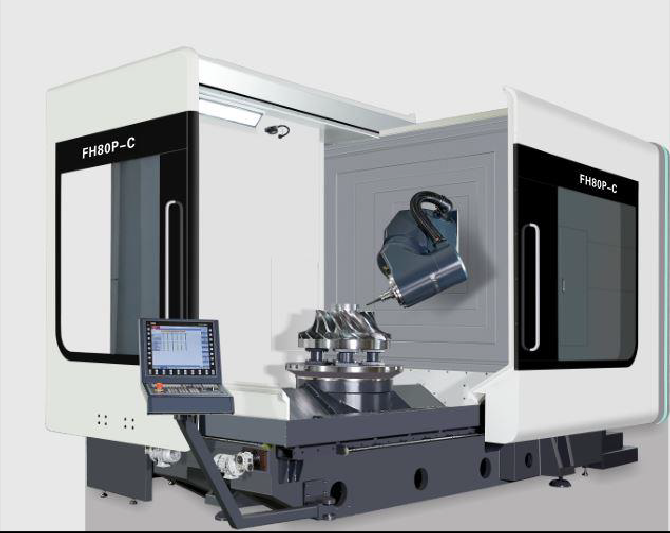
Gunakan penutup teleskopik dan lembaran logam pelindung untuk melindungi serpihan yang dihasilkan selama pengoperasian, menghindari cipratan pemotongan, dan mencegah kerusakan pada mekanisme lainnya.
Kategori produk
-

Pusat Pemesinan CNC Kekakuan Tinggi Seri VC dengan...
-

Pemandu Linier Kolom Bergerak Horizontal Seri HP...
-

Pemandu Linier Kolom Bergerak Horizontal Seri HT...
-

Mesin CNC Tugas Berat Empat Jalur Seri VS C...
-

Pusat Pemesinan CNC Seri V dengan Kekakuan Tinggi
-

Pusat Pemesinan CNC Kolom Ganda Seri X
-

Mesin CNC Pusat Pemesinan 5 Sumbu Horizontal TKG1600
-

Mesin Bubut dan Penggilingan Vertikal CNC untuk Komposit...
-

Pusat Pemesinan CNC Kecepatan Tinggi Seri GM
-

Mesin Milling CNC Kecepatan Tinggi Seri GT
-

Mesin Bubut CNC Spindel Ganda SK32
-

Mesin CNC Vertikal RFTV510 untuk Roda...