


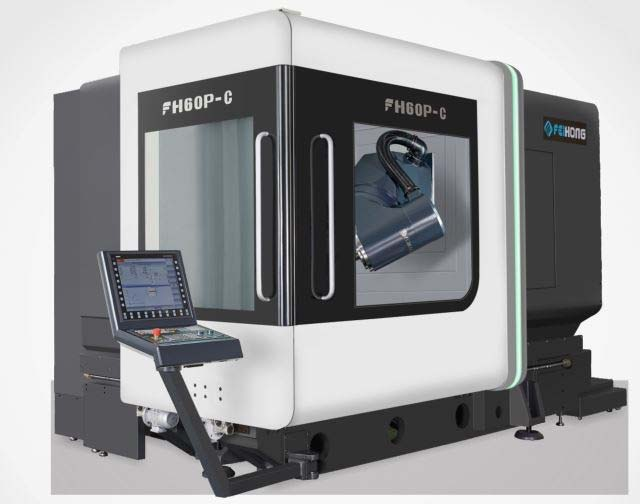
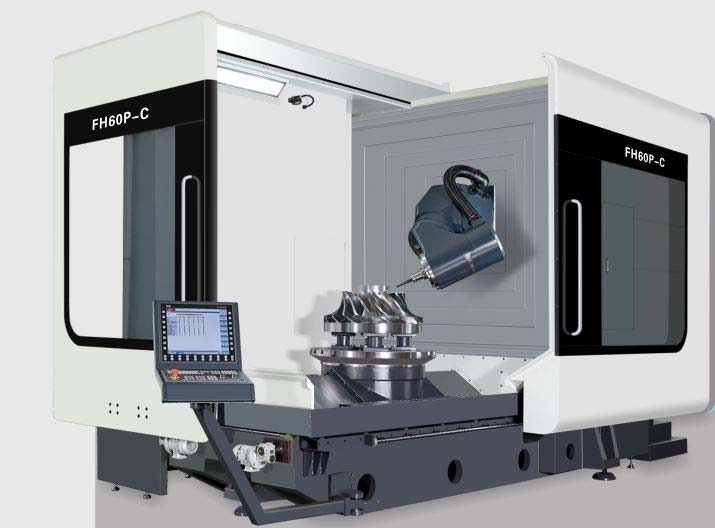
Mesin Bubut dan Penggilingan Serentak 5 Sumbu 60P-C
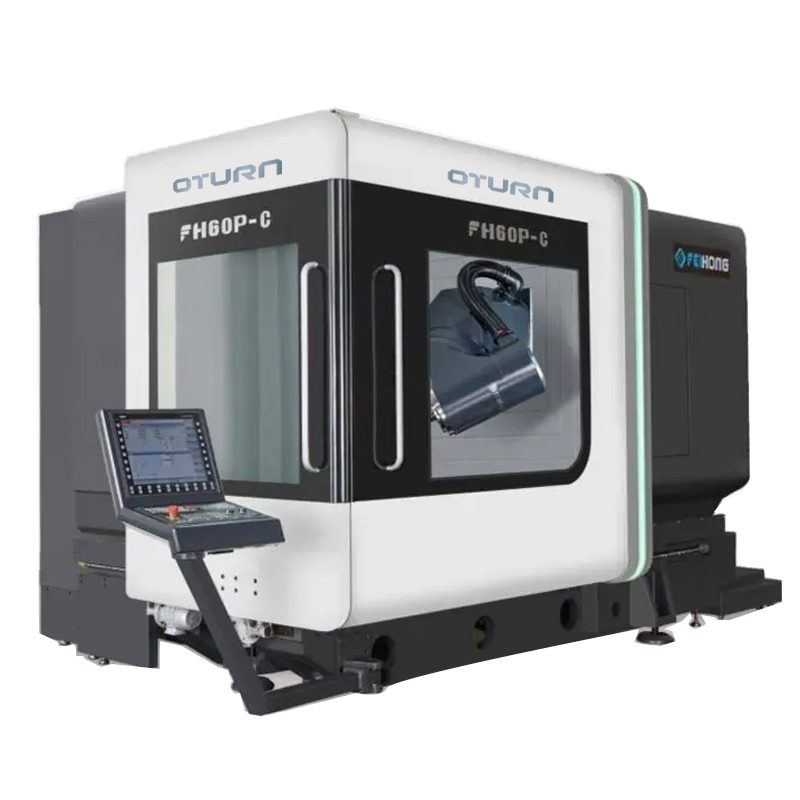
Lingkup pasokan
Tabel fungsi aksesori standar (silakan lihat fungsi pengontrol untuk bagian kontrol listrik)
1. Pengontrol Siemens 840DSL
2. Kepala ayun multifungsi lima sumbu merek sendiri
3. Spindel listrik DGZX-24012/34B2-KFHWVJS
4. Sistem penggantian alat otomatis HSK-A63 40 magasin alat
Penggerak sekrup bola pendingin berongga 5.X/Y/Z
6. Rel geser linier (2 buah untuk sumbu X/Y/Z)—BOSCH REXROTH
7. Penggaris optik tiga sumbu X/Y/Z dengan sistem loop tertutup sepenuhnya
8. Perangkat pengontrol suhu kotak listrik
9. Pendingin spindel
10. Perangkat penggulung serpihan spiral dan konveyor serpihan besi belakang, kereta serpihan besi
11. Air dari tengah spindel, semprotan air melingkar
12. Tiupkan udara di tengah poros, dan tiupkan udara di dalam cincin.
13. Bulan sabit berkepala lima meniup air, dan bulan sabit meniup udara.
14. 1 jenis pengunci pengaman untuk pintu kerja depan dan samping
15. Perangkat pendingin sirkulasi spindel.
16. Lampu neon tahan air
17. Perangkat stasiun hidrolik
18. Unit Probe Inframerah Renishaw OMP60
19. Renishaw Penyetel Alat Laser
20. Perangkat pelumasan pemberian makan otomatis terpusat
21. Sisi pengoperasian pembersih pistol air dan antarmuka udara
22. Sistem pendinginan cairan pemotong
23. Lembaran logam pelindung tertutup sepenuhnya
24. Kotak operasi
25. Kotak listrik dilengkapi dengan pendingin udara.
26. Roda tangan elektronik Siemens
27. Sakelar pelepas alat spindel yang dioperasikan dengan kaki
28. Bantalan perata pondasi dan baut pondasi
29. Alat dan kotak peralatan penyesuaian
30. Manual Teknis
Parameter
| Model | Satuan | FH60P-C |
| Bepergian | ||
| Perjalanan sumbu X | mm | 600 |
| Pergerakan sumbu Y | mm | 800 |
| Perjalanan sumbu Z | mm | 600 |
| Jarak dari ujung spindel ke permukaan meja kerja | mm | 150-750 |
| Kepala penggilingan horizontal | mm | 30-630 |
| Kecepatan umpan/gerakan cepat | m/menit | 40 |
| gaya umpan | KN | 10 |
| Meja putar (sumbu C) | ||
| Ukuran meja kerja | mm | Ø630 |
| Beban meja maksimum (penggilingan) | kg | Tahun 2000 |
| Beban meja maksimum (putar) | kg | 1000 |
| Meja putar | putaran per menit | 60 |
| Meja kerja penggilingan/pembubutan (penggilingan dan pembubutan gabungan) | putaran per menit | 600 |
| Sudut pemisahan minimum | ° | 0,001 |
| Model | Satuan | FH80P-C |
| Torsi terukur | Nm | 807 |
| torsi maksimum | Nm | tahun 1430 |
| Kepala penggilingan ayun CNC (sumbu B) | ||
| Rentang ayunan (0=Vertikal/180=Datar) | ° | -15~180 |
| Kecepatan gerak dan pemberian makan yang cepat | putaran per menit | 80 |
| Sudut pemisahan minimum | ° | 0,001 |
| Torsi terukur | Nm | 743 |
| torsi maksimum | Nm | tahun 1320 |
| Poros (penggilingan dan pembubutan) | ||
| Kecepatan spindel | putaran per menit | 12000 |
| Tenaga spindel | Kw | 34/42 |
| Torsi spindel | Nm | 132/185 |
| Taper spindel |
| HSKA63 |
| Jarak dari pusat spindel ke permukaan jalur pemandu balok | mm | 1064,5 |
| Model | Satuan | FH60P-C |
| Majalah Alat | ||
| Antarmuka alat |
| HSKA63 |
| Kapasitas magasin alat | PCS | 40 |
| Diameter/panjang/berat alat maksimum |
| Ø85/300/8 |
| Pengalihan alat (Alat ke) | S | 1.8 |
| Alat ukur | ||
| Sensor inframerah | Rensishaw OMP60 | |
| Instrumen pendeteksi alat di area pemrosesan kerja. |
| Rensishaw NC4F230 |
| Kapasitas pemrosesan |
|
|
| Diameter pengeboran maksimum (Baja medium) |
| Ø40 |
| Diameter penyadapan maksimum (Baja sedang) |
| M24 |
| Diameter penggilingan maksimum (Baja sedang) |
| 250 |
| Akurasi posisi (ISO230-2 dan VDI3441) | ||
| Akurasi posisi X/Y/Z | mm | 0,005 |
| Pengulangan akurasi posisi X/Y/Z | mm | 0,004 |
| Akurasi posisi B/C |
| 8" |
| Pengulangan akurasi posisi B/C |
| 4" |
| Model | Satuan | FH80P-C |
| Pengontrol CNC |
|
|
| Sistem kontrol |
| Siemens840D |
| Yang lain |
|
|
| Tinggi mesin (Mesin umum) | mm | 2985 |
| Luas area yang ditempati mesin utama (P*L) | mm | 4300x2600 |
| Luas area yang ditempati untuk magasin perkakas (P*L) | mm | 2100x1250 |
| Luas area yang ditempati oleh konveyor chip (P*L) | mm | 3070x1065 |
| Luas area yang ditempati tangki air (P*L) | mm | 1785x1355 |
| Total luas area yang dibutuhkan untuk menyelesaikan mesin (P*L) | mm | 5200x3550 |
| Berat mesin | Kg | 15000 |
Mesin CNCpengontrol
| Sistem Kontrol | Siemens 840DSL (motor dan penggerak) | ||
| Jumlah sumbu kontrol | Mesin bubut dan penggilingan simultan 5 sumbu (sumbu NC + spindel, sumbu BC) | ||
| Kontrol simultan 5 sumbu Penggilingan simultan dengan pembubutan | sumbu pemosisian | Standar X, Y, Z, B, C | |
| interpolasi | garis lurus | Sumbu X, Y, Z, B, C (X, Y, Z, B, C dapat dikompensasi) | |
| busur | Sumbu X, Y, Z, B, C (X, Y, Z, B, C dapat dikompensasi) | ||
| Unit instruksi minimum | 0,001µm | ||
| unit kontrol minimum | 0,1 nm | ||
| menunjukkan | 19LCD | ||
| motor | Kemampuan beban berlebih tiga kali lipat dengan encoder absolut (posisi encoder tidak pernah hilang) | ||
| Fungsi komunikasi eksternal | Antarmuka Ethernet dan RS232C | ||
| Mode operasi | MDI, Otomatis, Manual, Roda Kemudi, Asal (mutlak), REPOS | ||
| secara terprogram | Editor bahasa ISO online | ||
| Kapasitas penyimpanan pemrograman PLC maksimum | 2048KB | ||
| Fungsi interpolasi | Garis lurus, lingkaran yang melewati titik pusat, spiral, permukaan halus, pengaturan kecepatan tinggi, dll. | ||
| Jumlah offset alat | 512 kelompok | ||
| Pembesaran roda tangan | 0,1/0,01/0,001 mm | ||
| Unit pengaturan dan pemindahan minimum | 1um/X,Y,Z | ||
| penyimpanan data | Data memori tidak akan pernah hilang saat daya dimatikan. | ||
| laju umpan | 0%-150% | ||
| Pembesaran maju cepat | 0%-100% | ||
| Antarmuka input dan output | Antarmuka Ethernet dan RS232C, kartu CF, penyimpanan cadangan USB. | ||
| bahasa tampilan | Bahasa Mandarin dan Inggris | ||
Jumlah konfigurasi standar
| No | Nama aksesori | satuan | Jumlah |
| 1 | sakelar kontrol kaki | mengatur | 1 |
| 2 | Mekanisme penjepitan hidraulik | mengatur | 1 |
| 3 | Perangkat Pelumasan Terpusat | mengatur | 1 |
| 4 | sistem pendingin | mengatur | 1 |
| 5 | lampu kerja | mengatur | 1 |
| 6 | Cahaya tiga warna | mengatur | 1 |
| 7 | jembatan horizontal | Buah-buahan | 1 |
| 8 | Pengencang perkakas mesin | mengatur | 1 |
| 9 | Paket Peralatan Standar | mengatur | 1 |
| 10 | kunci pintu pengaman | mengatur | 1 |
| 11 | perlengkapan dasar | mengatur | 1 |
| 12 | Pasang alat penyesuaian | mengatur | 1 |
| 13 | Pengetapan kaku dan pen positioning spindel multi-titik | mengatur | 1 |
| 14 | Konveyor ulir dan mesin pembuangan serpihan otomatis | mengatur | 1 |
| 15 | Sistem hidrolik standar | mengatur | 1 |
Konfigurasi suku cadang yang dialihdayakan
| Nama aksesoris utama | Asal | Merek | Komentar |
| Sistem CNC | Jerman | Siemens | Siemens 840DSL |
| Motor spindel | Cina | Hao Zhi |
|
| Motor servo sumbu X, Y, Z | Jerman | Siemens |
|
| Poros | usaha patungan | Merek Milik Sendiri | Menggunakan bantalan FAG Jerman |
| Bantalan poros | Jerman | HOMO |
|
| Bantalan sekrup | Jerman | HOMO |
|
| Panduan Linier | Jerman | Rexroth | Akurasi tingkat UP |
| Batang ulir bola | Taiwan | HIWIN | Tingkat penggilingan C3 |
| Komponen Hidrolik | Cina | Merek Milik Sendiri |
|
| sistem pelumasan otomatis | Cina | Proton |
|
| sistem pendingin | Cina | Merek Milik Sendiri |
|
| Sistem pencahayaan | Cina | Owen |
|
| lampu peringatan | Cina | Owen |
|
| listrik | Prancis Jerman | Schneider/Siemens |
|
| Perlindungan rantai energi | Cina | Junhong |
|
| Kabel kawat kontrol | Jerman | Lepurnani |
|
Spesifikasi Mesin Utama | Konfigurasi Struktur Kaku Optimal
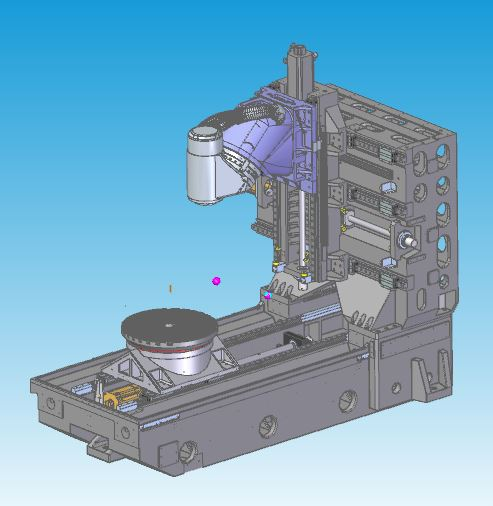
Fitur Desain | Analisis Desain Pengecoran Kawat Mekanik Terbaik
Struktur pengecoran termosimetris tipe kotak penuh, menggunakan besi cor bermutu tinggi kelas Meehanna.
Penempaan dan perawatan penuaan alami untuk menghilangkan stres internal.
Getaran frekuensi alami struktural menghilangkan tegangan pemrosesan material.
Desain kolom berkekuatan tinggi area luas dengan dinding penuh, secara efektif meningkatkan kekakuan serta akurasi statis dan dinamis.
Penggerak sekrup pendingin berongga tiga sumbu
Kepala penggilingan ayun CNC (sumbu B)
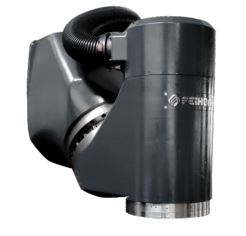
Fitur Desain
Motor DD terintegrasi, rantai transmisi nol, desain tanpa celah.
Karakteristik akselerasi tinggi
Jarak terpendek antara ujung mata pahat pada spindel dan titik penopang struktural menghasilkan kekakuan pemotongan maksimum.
Bantalan YRT yang lebih besar meningkatkan kekakuan.
Dilengkapi dengan sistem pengukuran encoder putar presisi tinggi HEIDENHAIN, kontrol loop tertutup sepenuhnya untuk memastikan akurasi terbaik.
Desain sistem pendinginan spindel dan sumbu B untuk mengurangi perpindahan panas.
Meja putar (sumbu C)
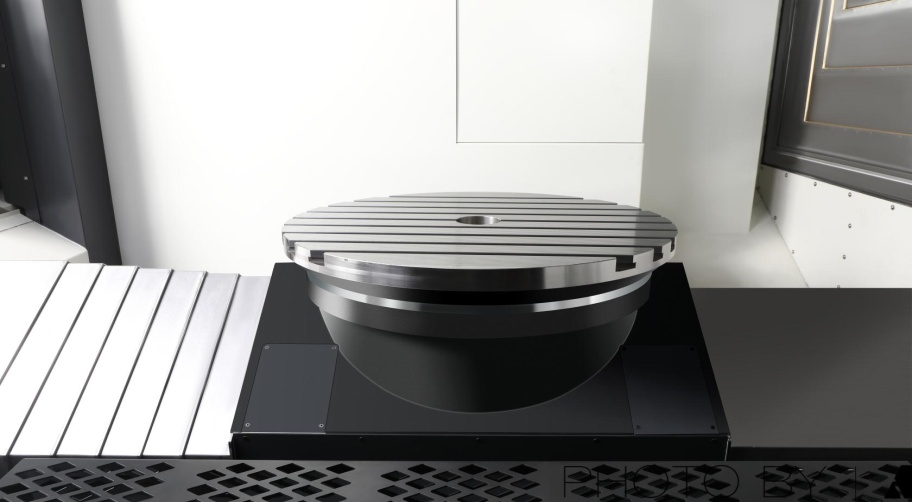
Fitur Desain
Motor DD terintegrasi, rantai transmisi nol, desain tanpa celah.
Karakteristik respons akselerasi dan deselerasi yang tinggi
Bantalan YRT yang lebih besar meningkatkan kekakuan.
Torsi penggerak terukur besar, pemosisian dan pemrosesan dengan perangkat pemosisian dan penjepit meja.
Memenuhi dua kebutuhan pemrosesan yaitu penggilingan dan penggilingan-pembubutan, mengurangi penanganan benda kerja, dan meningkatkan akurasi produk.
Dilengkapi dengan sistem pengukuran encoder putar presisi tinggi HEIDENHAIN, kontrol loop tertutup sepenuhnya untuk memastikan akurasi terbaik.
Desain sistem pendingin untuk mengurangi perpindahan panas
Pengatur alat yang dapat diangkat
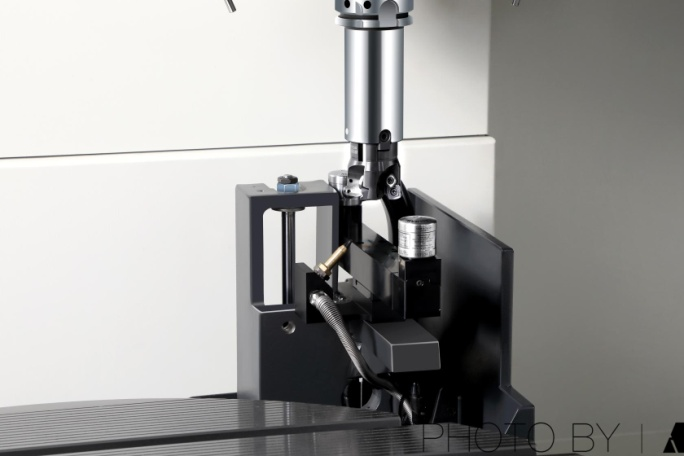
Fitur Desain
Dilengkapi dengan alat penyetel laser non-kontak Ransishaw NC4F230 untuk presisi yang lebih tinggi.
Pengaturan alat otomatis pada mesin, pembaruan otomatis kompensasi alat.
Perangkat pengaturan alat dapat dinaikkan dan diturunkan untuk menghemat ruang permukaan pemrosesan.
Desain lembaran logam yang tertutup rapat melindungi alat penyetel dari air dan serbuk besi selama proses pengerjaan.
Sensor inframerah
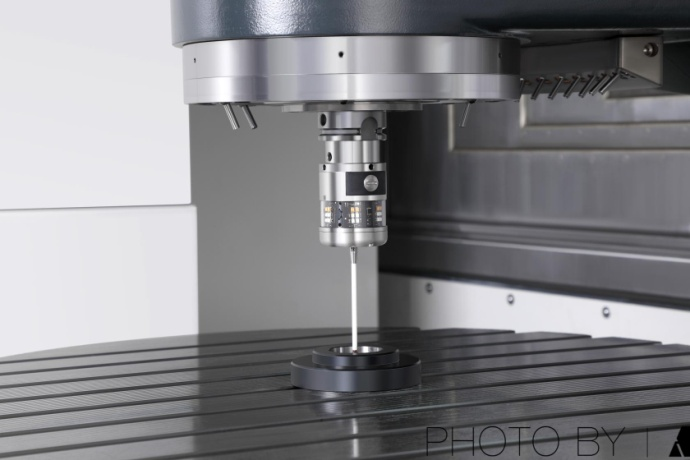
Fitur Desain
Dilengkapi dengan probe sentuh optik Ransishaw OMP60
Penyelarasan dan pemeriksaan ukuran benda kerja pada mesin, mengurangi kesalahan pemeriksaan manual, meningkatkan akurasi produk dan efisiensi pemrosesan.
Penghematan 90% dalam waktu bantuan pada mesin.
lembaran logam pelindung keselamatan
Kategori Produk
-

Pusat Pemesinan CNC Kekakuan Tinggi Seri VC dengan...
-

Pemandu Linier Kolom Bergerak Horizontal Seri HP...
-

Pemandu Linier Kolom Bergerak Horizontal Seri HT...
-

Mesin CNC Tugas Berat Empat Jalur Seri VS C...
-

Pusat Pemesinan CNC Seri V dengan Kekakuan Tinggi
-

Pusat Pemesinan CNC Kolom Ganda Seri X
-

Mesin CNC Pusat Pemesinan 5 Sumbu Horizontal TKG1600
-

CNC Pembubutan dan Penggilingan Vertikal Komposit Pusat...
-

Pusat Pemesinan CNC Kecepatan Tinggi Seri GM
-

Mesin Milling CNC Kecepatan Tinggi Seri GT
-

Mesin Bubut CNC Spindel Ganda SK32
-

Mesin CNC Vertikal RFTV510 untuk Roda...